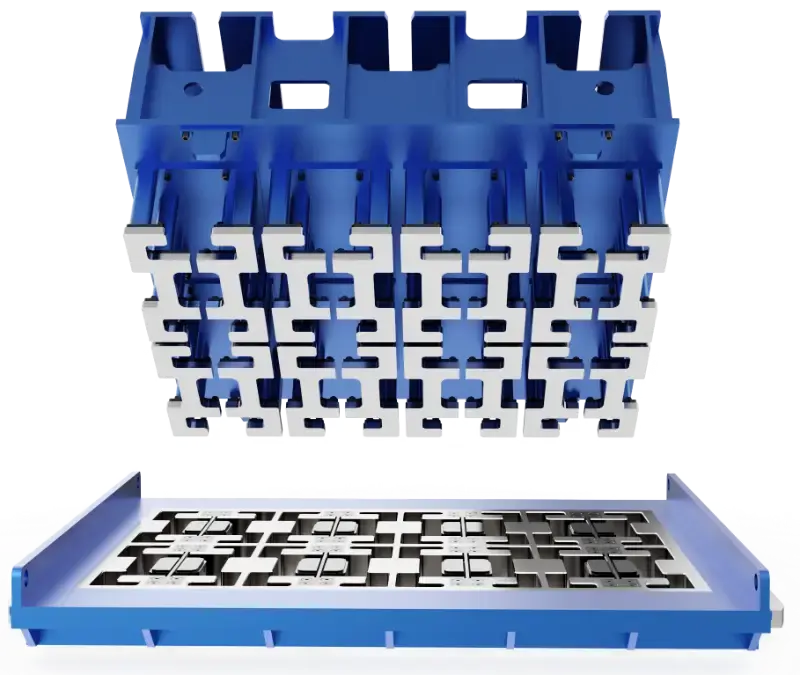
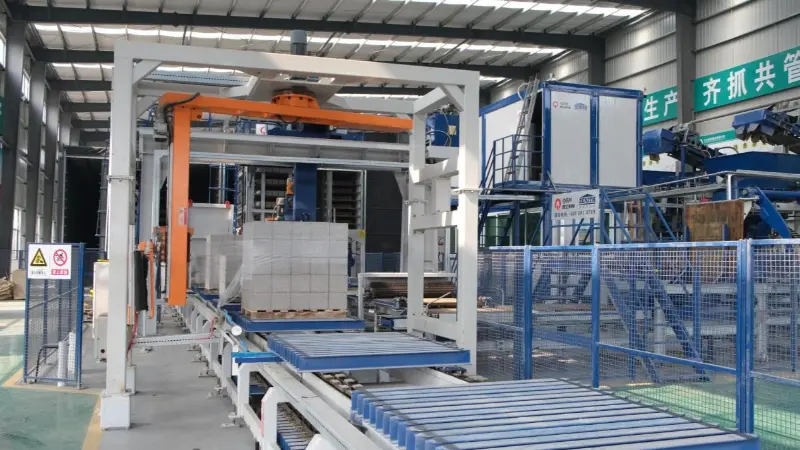
Betoonplokkide tootmisel keskenduvad tootjad sageli plokkide valmistamise masina vibratsioonisüsteemile, hüdrosüsteemile ja automatiseerimise tasemele. Mõnikord jäetakse aga tähelepanuta üks kriitiline komponent, mis on otseselt seotud toote moodustamisega – seebetoonploki vorm.
Tegelikult mõjutab vormi kvaliteet otseselt ploki mõõtmete täpsust, õõnsuse konsistentsi, servade terviklikkust ja pinnaviimistlust. Pidevat tootmist tegevate tootjate jaoks võivad hallituse kulumiskindlus ja kasutusiga mõjutada ka tootmise efektiivsust, vormivahetuse sagedust ja üldisi tootmiskulusid.
Tõeliselt kvaliteetne betoonplokivorm ei ole lihtsalt vormitud terasest tükk. See on kontrollitud tootmisprotsessi tulemus, mis hõlmab materjali valikut, eeltöötlust, täppistöötlust, kuumtöötlust, pinnaviimistlust, kokkupanekut, kõvaduse testimist ja proovivormimist. Iga etapp mõjutab vormi lõplikku jõudlust ja määrab, kas see suudab säilitada stabiilse jõudluse kõrgsageduslike ja pikaajaliste tootmistingimuste korral.
Betoonplokkide vormid puutuvad tootmise ajal pidevalt kokku vibratsiooni, kokkusurumise, vormist lahtivõtmise ja täitematerjalide hõõrdumisega. Materjali valik on seetõttu võtmetegur vormi vastupidavuse ja kasutusea määramisel.
Kvaliteetsetes vormides kasutatakse tavaliselt kõrge tugevuse, kõvaduse ja kulumiskindlusega legeerterast. Materjal peab taluma korduvat mehaanilist mõju, säilitades samal ajal mõõtmete stabiilsuse pikema tootmisperioodi jooksul. Sel põhjusel algab hallituse valmistamine õige materjali valikuga vastavalt toote tüübile, seadmete töötingimustele ja tootmise intensiivsusele.
Kui betoontoodete valmistamisel kasutatakse suure kõvadusega täitematerjale või muid tugevalt abrasiivseid materjale, võib hallituse kulumine muutuda olulisemaks, tekitades kõrgemaid nõudeid materjali kulumiskindlusele.
Kui materjal on valitud, tehakse õige lõikamine, suuruse määramine ja eeltöötlus, et luua stabiilne mõõtmetega alus järgnevaks täppistöötluseks.
Betoonploki vorm koosneb vormiõõnsustest, südamikest, raamidest ja mitmest kriitilisest kinnitusalast. Nende komponentide mõõtmete olulised kõrvalekalded võivad põhjustada ebaühtlaseid plokkide mõõtmeid, valesti joondatud õõnsusi, ebakorrapäraseid servi ja muid vormimisdefekte.
Vormi valmistamise ajal kasutatakse kriitiliste mõõtmete ja kinnitustolerantside täpseks kontrollimiseks täppisprotsesse, nagu CNC-freesimine ja traadi lõikamine.
Kõrge täpsusega betoonplokivormide puhul saab kriitilisi piirkondi juhtida ±0,3 mm piires. Ühtlane töötlemistäpsus aitab säilitada ühtlust üksikute õõnsuste vahel, võimaldades samas partiis toodetud betoonplokkidel saavutada ühtlasemad mõõtmed ja välimus.
See järjepidevus on eriti oluline automaatsete plokkide valmistamise masinate ja betoonplokkide tootmisliinide puhul. Vormi täpsus ei mõjuta mitte ainult valmistoodet, vaid ka selliseid protsesse nagu materjali etteandmine, vibratsiooniga tihendamine, vormi lahtivõtmine ja sellele järgnev virnastamine.
Kui täppistöötlemine määrab, kui täpselt vormi valmistatakse, määrab kuumtöötlus, kui hästi see suudab seda täpsust aja jooksul säilitada.
Betoonplokkide tootmisel mõjuvad vormid korduvalt täitematerjalide hõõrdumisele, masina vibratsioonile ja lammutusjõududele. Ainuüksi tavapärase terase omadustele tuginemine raskendab pikaajalist kõrgsagedusliku pideva tootmisega seotud kulumist.
Seetõttu on asjakohane kuumtöötlus, mis põhineb materjalil ja vormi struktuuril, oluline protsess pinna kõvaduse, kulumiskindluse ja kasutusea parandamiseks.
Tavalised protsessid hõlmavad karburiseerimist ja nitridimist. Sihtotstarbeline kuumtöötlus võib parandada pinna kõvadust ja kulumiskindlust, säilitades samal ajal kogu struktuuri sitkuse, võimaldades vormil paremini taluda tootmise ajal korduvaid lööke ja hõõrdumist.
Pidevalt töötavate automaatplokkide tootmisliinide puhul aitab stabiilne kulumiskindlus minimeerida hallituse kulumisest põhjustatud mõõtmete muutusi ja toote kvaliteedi kõikumisi.
Vormipinna seisukord mõjutab otseselt betoonisegu ja vormiõõnsuse vahelist kontakti, samuti vormimise protsessi. Nähtavad töötlemisjäljed, jämedad või ebaühtlased alad võivad mõjutada toote pinna kvaliteeti ja suurendada vastupidavust lahtivõtmise ajal.
Sel põhjusel lihvitakse ja poleeritakse kriitilised vormipinnad tootmise hilisemates etappides ühtlasema pinnaseisundi saavutamiseks.
Kõrgemate välimusnõuetega betoontoodete puhul, nagu sillutuskivid, kivi välimusega plokid ja muru sillutuskivid, muutub pinnaviimistlus veelgi olulisemaks. Stabiilne ja hästi viimistletud vormiõõnsus aitab säilitada toote tekstuuri, mõõtmete ja välimuse ühtlust.
Töötlemisprotsessi lõpuleviimine ei tähenda, et vormide tootmine on lõppenud. Terviklik betoonploki vorm koosneb tavaliselt mitmest konstruktsioonikomponendist ja need komponendid peavad säilitama täpsed mõõtmete suhted ja montaaži tolerantsid.
Kui monteerimisel ilmnevad kõrvalekalded, võib valuvormi üldine jõudlus muutuda isegi siis, kui üksikud komponendid vastavad nende töötlemisnõuetele.
Seetõttu tuleb kokkupaneku ajal kontrollida kriitilisi ühenduspunkte, vormiõõnsusi ja kinnitusalasid, et tagada kõigi komponentide sobivus ja joondus.
Mitme õõnsusega vormide puhul tuleks erilist tähelepanu pöörata ka üksikute õõnsuste vahelisele kooskõlale. See aitab vältida mõõtmete erinevusi samas vormis erinevatest õõnsustest toodetud betoonplokkide vahel.
Pikaajaliseks kasutamiseks mõeldud betoonplokkide vormide puhul on lõppkontroll kvaliteedikontrolli oluline osa.
Pärast valmistamist ja kokkupanemist tuleb vorm läbida asjakohased kontrollid, mis hõlmavad mõõtmete täpsust, komponentide kriitilisi tingimusi ja materjali kõvadust.
Kõvaduse testimine aitab kontrollida, kas kuumtöötlus on saavutanud soovitud tulemuse, samas kui mõõtmete kontroll kinnitab, et vormiõõnsused ja muud kriitilised töödeldud alad vastavad projekteerimisnõuetele. Kui tingimused seda võimaldavad, võib proovivormimine anda täiendava valideerimise taseme.
Tegelikke vormimiskatseid saab kasutada vormi ja plokkide valmistamise masina ühilduvuse hindamiseks, kontrollides samal ajal toote mõõtmeid, õõnsuse geomeetriat, serva terviklikkust ja pinna seisukorda.
Alles pärast vajalikke ülevaatusi ja valideerimist tuleks vorm suurema kindlustundega tegelikku tootmisse panna.
Hästi läbimõeldud betoonplokivorm, millel on stabiilne töötlemistäpsus ja hea kulumiskindlus, võib aidata tootjatel järjepidevamalt kontrollida:
● Ploki mõõtmete ühtlus
● õõnsuse ja seina paksuse täpsus
● Serva terviklikkus
● Pinnakvaliteet
● Vormi stabiilsus
●Vormi kasutusiga
Pidevat tootmist teostavate betoontoodete tootjate puhul võib märkimisväärne hallituse kulumine põhjustada toote kvaliteedi kõikumisi, suurendades samal ajal praagi määra, vormide asendamise sagedust ja hoolduskulusid.
Seetõttu on vorm midagi enamat kui lihtsalt plokkide valmistamise masina tarvik. See on oluline komponent, mis määrab, kui tõhusalt saab seadmete vormimisvõimet muuta valmistoote ühtlaseks kvaliteediks.
Kõrgtugevast legeerterasest valikust kuni täppislõikamiseni ja eeltöötlemiseni, millele järgneb CNC-freesimine, traadi lõikamine, kuumtöötlus, pinna poleerimine, kokkupanek, lõppkontroll ja proovivormimine, hõlmab kvaliteetse betoonplokivormi tootmine mitut kontrollitud tootmisetappi.
Märkimisväärne kõrvalekalle mis tahes etapis võib mõjutada vormi lõplikku jõudlust. Seetõttu ei ole vormi hindamisel oluline mitte ainult selle välimus, vaid selle taga olev tootmiskvaliteet, sealhulgas materjali valik, töötluse täpsus, kuumtöötlus, montaaži kvaliteet ja kontrolliprotseduurid.
Tootjatele, kes toodavad õõnesplokke, täisplokke, sillutusplokke, kivist välimusega plokke, muru sillutusplaate ja muid betoontooteid, võib seadmetele ja tootenõuetele vastavate kvaliteetsete vormide valimine luua usaldusväärsema aluse stabiilseks vormimiseks ja pikaajaliseks tootmiseks.
Kvaliteetne betoonplokivorm nõuab sobivat legeerterast, täpset töötlemist, korralikku kuumtöötlust, peent pinnaviimistlust, täpset montaaži ja ranget kvaliteedikontrolli. Need tegurid töötavad koos, et määrata vormi täpsust, kulumiskindlust, vormi stabiilsust ja kasutusiga.
Vormi täpsus mõjutab otseselt ploki mõõtmeid, õõnsuse konsistentsi, seina paksust, servade terviklikkust ja pinna kvaliteeti. Kõrge täpsusega töötlemine aitab tagada ühtsed betoonplokid kogu pideva tootmise vältel.
Kvaliteetsetes betoonplokkide vormides kasutatakse tavaliselt kõrge tugevuse, kõvaduse ja kulumiskindlusega legeerterast. Materjali valikul tuleks lähtuda ploki tüübist, seadmete töötingimustest, tootmise intensiivsusest ja täitematerjalide abrasiivsusest.
Kuumtöötlusprotsessid, nagu karburiseerimine ja nitreerimine, võivad parandada vormi pinna kõvadust ja kulumiskindlust, säilitades samal ajal kogu struktuuri sitkuse. See aitab vormil paremini vastu pidada korduvale vibratsioonile, hõõrdumisele ja tootmise ajal lagunemisele.
Proovivormimine aitab kontrollida vormi ja plokkide valmistamise masina ühilduvust. See võimaldab tootjatel kontrollida ploki mõõtmeid, õõnsuse geomeetriat, servade terviklikkust ja pinna seisukorda enne, kui vorm siseneb tegelikku tootmisse.