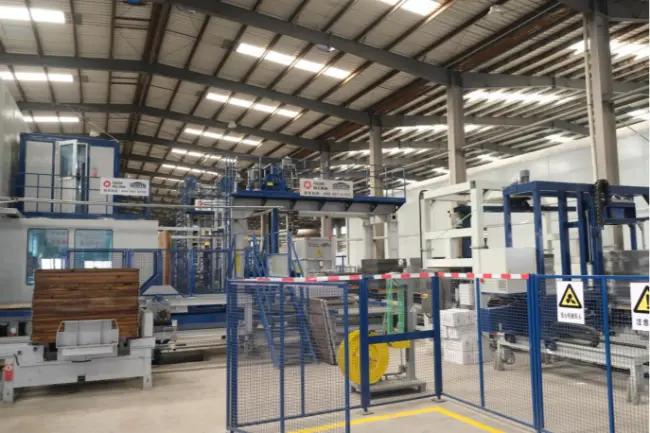
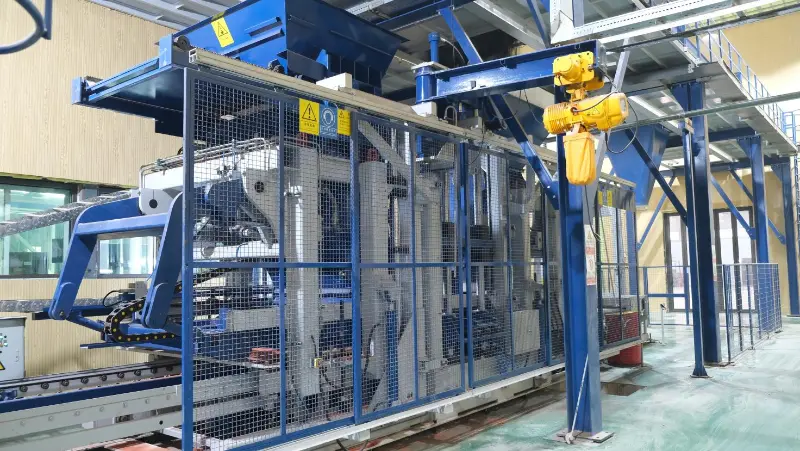
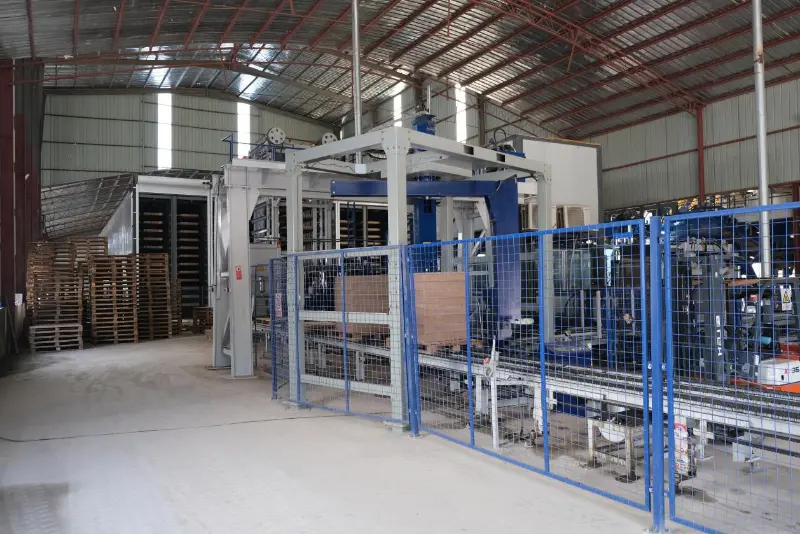
Kaasaegne betoonplokkide tootmisliin koosneb mitmest omavahel ühendatud süsteemist: toormaterjalide ladustamine ja jaotamine, betooni segamine, materjali transportimine, plokkide vormimine, aluste käsitsemine, kõvenemine, valmistoote kuubimine ja pakendamine ning tsentraliseeritud juhtimine. Üheskoos muudavad need süsteemid kooskõlastatud tootmisprotsessi kaudu täitematerjalid, tsemendi, vee ja muud sobivad materjalid valmis betoonplokkideks ja sillutustoodeteks.
Tootmisliin ei ole aga lihtsalt samasse tehasesse paigaldatud masinate kogum. Iga süsteem peab töötama ühilduva kiirusega, hakkama saama vajaliku materjalimahuga ja vastama järgmise etapi tootmisvajadustele. Kõrge jõudlusegaplokkide valmistamise masinNäiteks ei saa anda oodatud toodangut, kui segisti tarnib betooni liiga aeglaselt või kõvendussüsteem ei suuda vormitud tooteid õigeaegselt töödelda.

Tootjate jaoks, kes plaanivad uut tehast või uuendavad olemasolevat rajatist, on nende süsteemide koos toimimise mõistmine esimene samm õige valiku suunas.betoonplokkide tootmisliin.
Tervikliku tootmisliini saab üldiselt jagada kaheksaks funktsionaalseks süsteemiks. Täpne konfiguratsioon sõltub sihttoodetest, nõutavast väljundist, automatiseerimise tasemest, tehase paigutusest ja investeerimisplaanist.
1.1 Tooraine ladustamise ja jaotamise süsteem
Iga betoontoode algab toorainest. Nende kvaliteet, konsistents ja proportsioonid mõjutavad otseselt valmisplokkide omadusi.
Tüüpiline toormaterjalide käitlemise ja partiimise süsteem sisaldab:
•Täitematerjalide hoiukastid liiva, killustiku ja muude täitematerjalide jaoks.
•Tsemendihoidlad puistetsemendi ladustamiseks.
•Kruvikonveierid tsemendi ülekandmiseks doseerimisseadmetesse.
•Täitematerjali doseerimisseadmed erinevate materjalifraktsioonide mõõtmiseks.
•Vee ja lisandite dosaatorid betoonisegu reguleerimiseks.
Partimissüsteem mõõdab iga koostisosa nõutavad kogused enne, kui need segistisse sisenevad. Täpne proportsioon aitab säilitada ühtlased segu omadused ühelt tootmispartiilt teisele.
Tootjate puhul, kes töötavad kohapeal saadaolevate täitematerjalide või ringlussevõetud materjalidega, väärivad materjali omadused erilist tähelepanu. Niiskusesisaldus, osakeste suuruse jaotus, klassifitseerimine ja materjali varieeruvus võivad kõik mõjutada partiide valmistamise protsessi.
Mida peaksid kliendid arvestama?
Hinnates abetooni partiisüsteem plokkide tootmiseks, võtke arvesse täitematerjalide tüüpide arvu, nõutavat partiide täpsust, salvestusmahtu ja ühilduvust ettenähtud segistiga.
Kui tehas kavatseb kasutada tööstuslikke kõrvalsaadusi, nagu lendtuhk või terasräbu, peaks partiide konfiguratsioonis arvestama ka nende käitlemisomadusi ja segude disaini nõudeid. Iga sekundaarne materjal ei sobi iga betoontoote jaoks.
1.2 Betoonisegamissüsteem
Kui toorained on mõõdetud, liiguvad need segamissüsteemi.
Selle etapi eesmärk on jaotada tsement, täitematerjalid, vesi ja muud heakskiidetud koostisosad kogu segus ühtlaselt. Erinevalt tavapärastest valmissegatud betooni rakendustest kasutatakse paljudes betoonplokkide tootmisprotsessides suhteliselt madala vajumisega või poolkuivi betoonisegusid.
Segamissüsteem võib sisaldada:
•Põhimaterjalist betoonisegistid.
•Face-mix mikserid eraldi pinnakihti vajavatele toodetele.
•Segamisplatvormid ja söötmisseadmed.
•Vee ja lisandite doseerimissüsteemid.
•Konveierid või koppliftid segabetooni teisaldamiseks.
Mõned tootmisliinid sisaldavad ka eraldi pigmendi segamissüsteemi värviliste sillutusplokkide ja muude dekoratiivsete betoontoodete valmistamiseks.
Segamise kvaliteet mõjutab rohkem kui valmisploki välimus. Ebaühtlane segu võib põhjustada erinevusi materjali jaotuses, tihenduskäitumises, mõõtmetes ja toote tugevuses.
Mida peaksid kliendid arvestama?
Thebetoonisegisti plokkide valmistamise masinale tuleks valida vastavalt nõutavale tootmistsüklile, partii mahule, betooni koostisele ja tootevalikule.
Samuti on oluline eristada spetsifikatsioonilehel märgitud segamisvõimsust ja plokimasinasse tarnitud tegelikku kasutatavat betooni kogust. Segisti peab materjali ette valmistama ja tühjendama piisavalt kiiresti, et toetada pidevaid vormimistoiminguid.
1.3 Materjalide transpordi- ja jaotussüsteem
Pärast segamist tuleb värske betoon tarnida vormimismasinasse ilma asjatute viivituste või materjali eraldamiseta.
See on transpordi- ja jaotussüsteemi roll.
Sõltuvalt tootmise paigutusest võib see sisaldada:
•Lintkonveierid täitematerjali ja segabetooni jaoks.
•Koppliftid materjali vertikaalseks ülekandmiseks.
•Betooni ülekandepunkrid.
•Face-mix ja base-mix jaotusseadmed.
•Toiteraamid ja materjali jaotusmehhanismid.
Kahekihiliste sillutusplokkide tootmisel võib alusmaterjal ja pinnamaterjal vajada eraldi segamis- ja etteandmiskorraldust.
Hästi läbimõeldud transpordisüsteem hoiab materjali tarnimise sünkroniseerituna plokimasinaga. Samuti vähendab see tarbetut käsitsi teisaldamist ja aitab säilitada organiseeritumat tootmisvoogu.
Seda osa reast alahinnatakse mõnikord tehase planeerimisel. Kuid isegi võimekas segisti ja vormimismasin ei saa pidevalt töötada, kui materjali ülekandmine muutub korduvaks kitsaskohaks.
Mida peaksid kliendid arvestama?
Planeerimisel atäisautomaatne betoonplokkide tootmisliin, uurige segisti ja vormimismasina vahelist kaugust, konveieri läbilaskevõimet, ülekandepunkte ja materjalivoogude arvu.
Paigutus peaks minimeerima tarbetuid ülekandeid, võimaldades samas piisavat juurdepääsu kontrollimiseks, puhastamiseks ja hoolduseks.
1.4 Põhiplokkide moodustamise süsteem
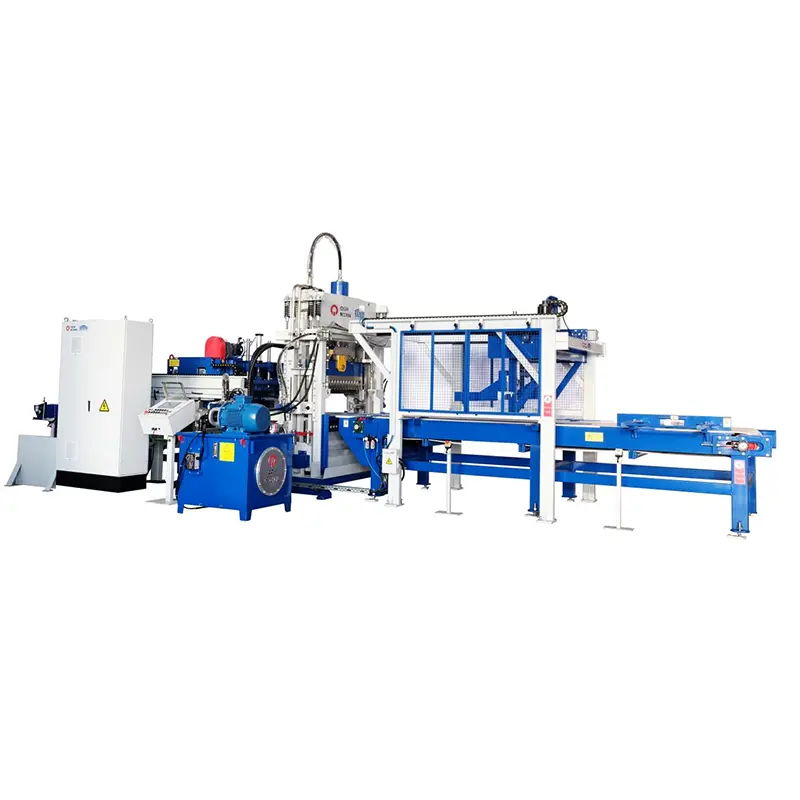
Plokkide valmistamise masin on tootmisliini keskne vormimisüksus. See muudab ettevalmistatud betoonisegud kindlaksmääratud mõõtmete, kuju ja pinnaomadustega toodeteks.
Enamik kaasaegseid automaatseid betoonplokkide masinaid kasutavad betoontoodete moodustamiseks vormisüsteemide, vibratsiooni, hüdraulilise rõhu ja kontrollitud materjali etteande kombinatsiooni.
Tüüpiline vormimissüsteem sisaldab:
•Masina põhiraam.
•Vormi- ja tamperpeade komplektid.
•Vibratsioonisüsteem.
•Hüdraulikasüsteem.
•Materjali etteande süsteem.
•Kaubaaluste etteandmis- ja positsioneerimismehhanism.
•Elektri- ja automaatika juhtseadmed.
Tootmise käigus jaotatakse vajalik betoonisegu vormiõõnsustesse. Seejärel tihendage materjal kindlaksmääratud tootekujuliseks vibratsiooni ja pressimisega. Värskelt vormitud tooted viiakse seejärel üle järgmisse etappi.
Erinevad vormikonfiguratsioonid võimaldavad ühel masinaplatvormil toota erinevaid tooteid, olenevalt masina tööpiirkonnast ja ühilduvate seadmete seadistusest.
Levinud rakendused hõlmavad järgmist:
•Õõnesbetoonplokid.
•Täisbetoonplokid.
•Betoonist sillutuskivid.
•Äärekivid ja äärekivid.
•Muru laoturid ja läbilaskvad sillutuskivid.
•Kaldekaitseplokid.
•Muud monteeritavad betoontooted.
Masina vibratsioonitehnoloogia, vormi disain, söötmiskorraldus ja tööparameetrid mõjutavad kõik vormimise jõudlust.
Mida peaksid kliendid arvestama?
Valides anautomaatne betoonplokkide valmistamise masin, ärge keskenduge ainult selle reklaamitud tsükliajale.
Kontrollige toote tegelikke mõõtmeid, toodete arvu vormi kohta, saadaolevaid vormikonfiguratsioone, vibratsioonisüsteemi, toote maksimaalset kõrgust ja sobivust teie kavandatud betooniseguga.
Standardsete õõnesplokkide jaoks sobiv masin võib suurte sillutustoodete või spetsiaalsete betoondetailide valmistamiseks vajada erinevat tööriista või konfiguratsiooni.
1.5 Kaubaaluste käsitsemis- ja tsirkulatsioonisüsteem
Tootmisalused mängivad automatiseeritud betoonplokkide valmistamisel olulist rolli.
Need pakuvad vormimise ajal tugipinda ja kannavad värskelt vormitud tooteid läbi järgnevate käitlemise ja kõvenemisetappide. Paljudel automatiseeritud tootmisliinidel ringlevad samad kaubaalused taaskasutamiseks tagasi vormimismasinasse.
Tüüpiline kaubaaluste käsitsemissüsteem võib sisaldada järgmist:
•Automaatsed kaubaaluste söötjad.
•Kaubaaluste positsioneerimisseadmed.
•Märgplokiga konveierid.
•Liftid ja madalikud.
•Sõrmautod või ülekandeautod.
•Tühjad kaubaaluste tagastuskonveierid.
•Kaubaaluste kogumise ja puhverdamise seadmed.
Ringlusprotsess toimub üldiselt järgmises järjestuses:
①Tühi kaubaalus tarnitakse ja asetatakse ploki masina juurde.
②Värskelt vormitud tooted kantakse alusele.
③Kaubaalus ja rohelised klotsid liiguvad kõvendusala poole.
④Pärast kõvenemist eraldatakse valmistooted kaubaaluselt.
⑤Tühi kaubaalus naaseb vormimismasinasse uueks tootmistsükliks.
See on pigem pidev silmus kui ühesuunaline transpordiprotsess.
Ka kaubaaluste spetsifikatsioonid on olulised. Mõõtmed, tasapinnalisus, jäikus, kaal ja vastupidavus korduvale vibratsioonile peavad vastama ploki masinale ja teisaldusseadmetele.
Mida peaksid kliendid arvestama?
Valides abetoonplokkide masinate kaubaaluste käsitsemissüsteem, hinnake kogu tsirkulatsioonitsükli jaoks vajalike kaubaaluste arvu, ülekandekiirust, kaubaaluste materjali ja käsitsemismeetodit.
Ebapiisav kaubaaluste kogus võib tootmist katkestada isegi siis, kui põhimasin ja kuumtöötlusseadmed on piisava võimsusega.
1.6 Kõvenemise ja Green-Blocki käsitsemissüsteem
Värskelt vormitud betoonplokid ei ole kohe käsitsemiseks, virnastamiseks või tarnimiseks valmis. Nõutava tugevuse ja vastupidavuse saavutamiseks vajavad nad sobivaid kõvenemistingimusi.
Kõvendussüsteem juhib värskelt valmistatud toodete liikumist, ladustamist ja kõvenemist.
Sõltuvalt tehase tootmismahust ja paigutusest on levinud konfiguratsioonid järgmised:
Kuivamisrestid
Värsked tooted kaubaalustel teisaldatakse selleks ettenähtud riiulipositsioonidesse. See paigutus korraldab kuivatusruumi ja toetab süstemaatilist aluste ringlust.
Sõrm-autode kuumtöötlussüsteemid
Sõrmauto kannab kaubaaluseid tootmisala ja kuumtöötluspositsioonide vahel. Seda kasutatakse tavaliselt automatiseeritud tootmisliinides, millel on organiseeritud kõvendusrestid või -kambrid.
Kõrgetasemelised kõvendussüsteemid
Liftid, sõrmevagunid ja automatiseeritud ladustamisseadmed liigutavad kaubaaluseid läbi mitmetasandiliste kõvendusalade. Need süsteemid võivad aidata ära kasutada olemasolevat tehaseruumi.
Põranda või õue kuivatamine
Mõned tootmisrajatised kasutavad kõvendamiseks ja ajutiseks ladustamiseks ettenähtud põrandapindu. See lähenemisviis võib olenevalt automatiseerimise astmest hõlmata rohkem käsitsi käsitsemist.
Sobiv kõvendusmeetod sõltub toote tüübist, tootmismahust, vabast ruumist, kohalikust kliimast ja nõutavast käitlemise efektiivsusest.
Tasub meeles pidada, et kõvenemine ei ole lihtsalt ladustamine. Betooni tugevuse kujunemist mõjutavad temperatuur, niiskus, kõvenemise kestus ja toote käitlemistingimused.
Mida peaksid kliendid arvestama?
Hinnates abetoonplokkide kõvendamise süsteem, vaadake saadaolevate salvestuskohtade arvust kaugemale.
Mõelge kogu kaubaaluste ringlustsüklile, kõvenemisvõimele, keskkonnatingimustele, toote käitlemise nõuetele ja sellele, kuidas kõvenenud kaubaalused naasevad mahalaadimise ja kuubikuteks.
Kõvendamise süsteem peab suutma mahutada vormimismasina toodangut ilma värskete toodete mahajäämust tekitamata.
1.7 Valmistoote kuubimis- ja pakkimissüsteem
Pärast kõvenemist kantakse betoontooted valmistoodete käitlemise sektsiooni.
Selle süsteemi põhieesmärk on eraldada tooted kaubaalustelt, paigutada need stabiilsetesse virnadesse ja valmistada ette ladustamiseks või transportimiseks.
Tüüpiline varustus sisaldab:
•Automaatsed kuubikud.
•Plokkide eraldajad.
•Tootekonveierid.
•Kaubaaluste tagastussüsteemid.
•Rihma- või pakkimismasinad.
•Valmistoote teisaldamise seadmed.
Automaatne kuubimissüsteem korraldab kõvastunud plokid määratud virnakonfiguratsioonideks. Olenevalt seadmete konstruktsioonist suudab see ka eraldada tooted nende tootmisalustelt ja tagastada tühjad kaubaalused ringlussüsteemi.
Pakkimisseadmed kinnitavad seejärel valmis virnad ladustamiseks, käsitsemiseks või kohaletoimetamiseks.
Tootjate jaoks, kes tarnivad turustajaid, ehitustöövõtjaid ja infrastruktuuriprojekte, on valmistoote osa eriti oluline. Halvasti organiseeritud virnastamine või käsitsemine võib pärast vormimis- ja kõvenemisprotsessi lõppu tooteid kahjustada.
Mida peaksid kliendid arvestama?
Valides anautomaatne betoonplokkide kuubimis- ja pakkimissüsteem, kinnitage selle ühilduvus toote mõõtmete, virna konfiguratsioonide, käsitsemisnõuete ja põhimasina väljundiga.
Vormimisvõimsuse suurendamine on väike, kui kuubimis- ja pakkimisseadmed ei suuda valmistooteid võrreldava kiirusega töödelda.
1.8 Tsentraliseeritud elektrijuhtimis- ja automatiseerimissüsteem
Lõplik süsteem ühendab erinevad tootmisetapid ja koordineerib nende toimimist.
Kaasaegsed automaatsed tootmisliinid kasutavad tavaliselt PLC-põhiseid juhtimissüsteeme, tööstuslikke puutepaneele, andureid ja sidevõrke, et hallata seadmete liikumist ja tootmisjadasid.
Sõltuvalt konfiguratsioonist saab juhtimissüsteem koordineerida:
•Täitekoguste komplekteerimine ja materjali doseerimine.
•Segisti töö ja materjali tühjendamine.
•Materjali söötmine ja jaotamine.
•Blokeeri masina liikumised ja vormimistsüklid.
•Kaubaaluste teisaldamise ja kõvendamise toimingud.
•Valmistoote käitlemine.
•Seadmete oleku jälgimine ja tootmisandmete kogumine.
Tsentraliseeritud juhtimiskorraldus aitab operaatoritel jälgida tootmisprotsessi koordineeritud liidese kaudu, selle asemel et juhtida iga masinat iseseisvalt.
Digitaalsed jälgimisvõimalused võivad toetada ka hoolduse planeerimist, pakkudes juurdepääsu seadmete tööteabele ja tuvastades tähelepanu nõudvaid tingimusi.
Mida peaksid kliendid arvestama?
Hinnates aPLC juhtimissüsteem automaatplokkide tootmisliini jaoks, kontrollige juhtimisplatvormi, seadmete sidenõudeid, saadaolevaid tööandmeid, häirefunktsioone ja kaugseire ulatust.
Juhtsüsteem peaks võimaldama ka asjakohast juurdepääsu tõrkeotsinguks, parameetrite reguleerimiseks ja rutiinseks hoolduseks.
Iga süsteemi eraldi mõistmine on kasulik. Tehaseinvestori jaoks on aga olulisem küsimus, kuidas seadmed ühe tootmisprotsessina toimivad.
Tüüpilise automaatse betoonplokkide tootmise töövoo võib kokku võtta järgmiselt:Tooraine ladustamine→ Pakkimine→ Segamine→ Materjali edastamine→ Plokkide moodustamine→ Kaubaaluste teisaldamine→ Kõvenemine→ Kuubistamine→ Pakendamine→ Valmistoodete ladustamine
Seejärel lähevad tühjad kaubaalused tagasi vormimismasinasse, viies tsirkulatsioonitsükli lõpule. Iga etapp sõltub eelneva ja järgneva etapi toimimisest.
Näiteks kui doseerimis- ja segamissüsteemid ei suuda piisavalt betooni tarnida, võib plokimasin materjali oodata. Kui kaubaaluste teisaldamine on liiga aeglane, võivad värskelt vormitud tooted koguneda masina ümber. Kui kõvendussüsteemil puudub piisav võimsus, võib kogu tootmisvoog olla piiratud.
Seetõttu on atäielik betoonplokkide tootmisliin tuleks hinnata koordineeritud süsteemina, mitte üksikute masinate spetsifikatsioonide võrdlemise kaudu.
Milline süsteem mõjutab tootmisvõimsust kõige rohkem?
Iga tehase jaoks pole ühest vastust.
Põhiploki masin määrab vormimisvõime, kuid tegelik tootmisvõimsus sõltub kogu liini võimsusest ja töörütmist.
Erilist tähelepanu väärivad mitmed tegurid:
•Pakkimine ja segamine: Kas süsteem suudab vajalike intervallidega piisavalt betooni pakkuda?
•Plokkide moodustamine: Kas masin suudab saavutada nõutava tsükliaja ja tootekoguse vormi kohta?
•Kaubaaluste ringlus: Kas pideva tootmise säilitamiseks on piisavalt kaubaaluseid?
•Kõvenemine: Kas süsteem mahutab vajaliku koguse rohelisi tooteid?
•Kuubimine ja pakendamine: Kas valmistooteid saab töödelda ilma mahajäämust tekitamata?
Kasulik viis seadmete valikule lähenemiseks on tuvastada potentsiaalne kitsaskoht igal etapil enne tootmisliini konfiguratsiooni lõpetamist.
Mitte iga tootja ei vaja täielikult automatiseeritud suure võimsusega tehast. Õige tootmisliin on see, mis vastab ettevõtte tegelikele tootmisvajadustele ja suudab toetada selle edasist arengut ilma tarbetute investeeringuteta.
Enne hinnapakkumiste küsimist peaksid kliendid selgitama mitmeid võtmetegureid.
3.1 Määratlege oma sihttooted
Alustage toodetest, mida kavatsete toota. Kas te toodate peamiselt õõnesplokke ja täisplokke hoonete ehitamiseks? Kas plaanite valmistada sillutusplokke, äärekive, muru sillutuskivisid või dekoratiivseid betoontooteid?
Erinevad tooted võivad vajada erinevaid vorme, materjali koostisi, söötmiskorraldusi ja vormimisparameetreid.
Selgelt määratletud tooteportfelli ümber kujundatud tootmisliini on lihtsam konfigureerida ja hinnata.
3.2 Arvutage realistlikud tootmisnõuded
Ärge valige masinat ainult seetõttu, et selle reklaamitud võimsus näib atraktiivne. Selle asemel arvutage vajalik päeva- või vahetuse toodang eeldatavate tellimuste, töötundide, toote mõõtmete ja vormi konfiguratsiooni põhjal.
Paluge tarnijatel selgitada:
•Võimsuse arvutamisel kasutatud toote mõõtmed.
•Toodete arv vormi kohta.
•Masina tsükli aeg.
•Eeldatavad töötunnid.
•Tootmise eeldused ja töötingimused.
•Kas esitatud väljund viitab põhimasinale või kogu tootmisliinile.
Need üksikasjad muudavad tarnijate võrdlemise mõttekamaks.
3.3 Hinda toorainet ja kohalikke tingimusi
Tooraine kättesaadavus on piirkonniti märkimisväärselt erinev.
Mõned tootjad toetuvad peamiselt looduslikule liivale ja täitematerjalidele, samas kui teised kasutavad betooni koostises sobivaid tööstuslikke kõrvalsaadusi või ringlussevõetud materjale.
Ka kliimatingimused loevad. Kõrged temperatuurid, niiskus, sademed ja hooajalised muutused võivad mõjutada materjali ladustamist, niiskuse kontrolli, kõvenemise korraldust ja tehase tööd.
Sobivbetoonplokkide tootmistehase konfiguratsioon seepärast peaks põhinema tegelikel kohalikel tootmistingimustel, mitte ainult standardvarustusel.
3.4 Valige sobiv automatiseerimise tase
Automatiseerimine peaks lahendama tegeliku töövajaduse.
Poolautomaatne liin võib sobida madalamate tootmiseesmärkide, saadaoleva tööjõu või piiratud alginvesteeringu eelarvega tootjatele.
Täisautomaatne tootmisliin võib olla sobivam, kui tootmismaht, tootevalik, kaubaaluste ringlus ja tööjõu juhtimine õigustavad kõrgemat integratsioonitaset.
Konfiguratsioonide võrdlemisel võtke arvesse kogu investeeringu ulatust, sealhulgas materjali käitlemist, kaubaaluste ringlust, kuivatamist, kuubikuid, pakkimist ja juhtimissüsteeme.
3.5 Enne seadmete tellimist planeerige tehase paigutus
Tehase ruum ja seadmete paigutus mõjutavad materjalivoogu, toote käitlemist ja edasist laienemist.
Enne tootmisliini kinnitamist vaadake üle:
•Saadaval tehase põrandapind ja hoone kõrgus.
•Tooraine ladustamise ja tarnimise juurdepääs.
•Seadmete alused ja paigaldusnõuded.
•Konveierite marsruudid ja ülekandepunktid.
•Kõvenemise ja valmistoote säilitusmaht.
•Elektrivarustuse, vee ja suruõhu nõuded.
•Hooldusjuurdepääs ja potentsiaalne laiendusruum.
Hästi planeeritud paigutus vähendab tarbetut materjali liikumist ja muudab igapäevase töö paremini juhitavaks.
On ahvatlev suunata suurem osa investeeringute eelarvest põhiplokkide valmistamise masinale. Lõppude lõpuks on see kõige nähtavam seade ja vormimisprotsessi keskpunkt.
Kuid tootmisliin on nii tõhus kui selle nõrgim töölüli.
Mõelge tehasele, kus on kiire vormimismasin, kuid alamõõduline mikser. Võib-olla peab masin betooni ootama. Teisel tehasel võib olla küllaldane segamis- ja vormimisvõimsus, kuid liiga vähe tootmisaluseid, mis piirab kõvenemise käigus liikuvate toodete arvu.
Need ei ole üksikud seadmete probleemid. Need on süsteemitaseme konfiguratsiooniprobleemid.
Tasakaalustatud tootmisliin peaks saavutama kolm asja:
Järjepidev materjalipakkumine: Partiidesse viimine, segamine ja transportimine peavad toetama vormimismasina tootmisrütmi.
Toote pidev ringlus: Kaubaaluste etteandmine, märgplokkide käsitsemine, kõvenemine ja kaubaaluste tagastamine peavad toimima kooskõlastatud ahelana.
Sobiv allavoolu võimsus: Kuubimine, pakendamine ja valmistoote käitlemine peavad pidama sammu kõvenenud toodete mahuga.
Klientide jaoks tähendab see täielike tootmiskonfiguratsioonide võrdlemist, selle asemel, et vaadata ühe masina hinda või nimivõimsust eraldi.
Kui põhisüsteemid ja nende seosed on selged, tuleb järgmise sammuna välja selgitada seadmete tootja, kes suudab tootmisliini vastavusse viia tehase tegelike vajadustega.
Rohkem kui 40-aastase kogemusega betoontoodete masinatööstuses,QGM (Quangong Machinery Co., Ltd.)pakub betoonplokkide valmistamise seadmeid ja tootmisliini lahendusi tootjatele, kes teenindavad erinevaid turge ja tooterakendusi.
2014. aastal omandas QGM täielikult Saksamaa Zenith Maschinenfabrik GmbH, tollal enam kui 60-aastase inseneri ajalooga ettevõtte ning rajas Saksamaal tehnoloogia uurimis- ja arenduskeskuse. See tõi Saksa inseneriteadmised QGM-i laiematesse seadmete arendus- ja tootmisvõimalustesse.
Selle asemel, et käsitleda iga projekti identse varustuspaketina, tuleks tootmisliini planeerimisel arvesse võtta kavandatud tooteid, toorainet, tootmiseesmärke, tehase paigutust ja vajalikku automatiseerimise taset.
5.1 Varustusvõimalused erinevatele tootmisnõuetele
QGM-i seadmete portfellis on mitu masinaseeriat, mis on mõeldud erinevateks betoontoodete valmistamise rakendusteks.
•ZN seeria: Täisautomaatsed plokkide valmistamise masinad, millel on servoajamiga vibratsioonitehnoloogia ja paindlikud tootmiskonfiguratsioonid.
•T-seeria: Mõeldud mitme toote vormimiseks, reguleeritavate tootmisparameetrite ja konfiguratsioonidega erinevate betoontoodete jaoks.
•ZENITH seeria: Saksa projekteeritud varustuslahendused, sealhulgas väljakujunenud mitmekihiline tootmistehnoloogia, nagu ZENITH 940.
Sobiv masin sõltub sihttoodetest, nõutavast väljundist, vormi konfiguratsioonist ja tootmisprotsessist.
Näiteks mitmele plokkide ja sillutiste tootekategooriatele keskenduv tootja võib eelistada paindlikke vormikonfiguratsioone ja reguleeritavaid vibratsiooniparameetreid. Mitmekihilist tootmist nõudev projekt võib hinnata teistsugust masinakontseptsiooni ja materjalikäitluskorraldust.
5.2 Vormimistehnoloogia integreerimine tootmisliini automatiseerimisega
Põhimasin on vaid üks osa kogu tootmislahendusest.
Olenevalt projekti konfiguratsioonist võib tootmisliini planeerimine hõlmata ka partiide ja segamisseadmeid, materjali ülekandmist, kaubaaluste käitlemist, kõvenemise korraldust, kuubikuid ja sellega seotud automatiseerimissüsteeme.
QGM-i intelligentsete seadmete pilvteenuste platvorm pakub digitaalsete seadmete haldusvõimalusi, sealhulgas võrgus seadmete jälgimist, kaugtäiendusi, rikete ennustamist ja diagnoosimist, seadmete seisundi hindamist ja tööoleku aruandeid.
Need funktsioonid aitavad tootjatel juurde pääseda seadmete tööteabele ja toetavad süstemaatilisemat hooldushaldust.
Tehaste jaoks, mis soovivad parandada tootmise nähtavust, võib digitaalne monitooring täiendada tootmisprotsessi juba integreeritud mehaanilist ja elektrilist automatiseerimist.
5.3 Konfigureerimine peaks algama kliendi tootmisnõuetest
Sobiv tootmisliin ei pruugi olla suurim või automatiseeritum.
Uue tehase jaoks võib prioriteediks olla praktilise tootmisprotsessi loomine, kus on ruumi edaspidiseks laienemiseks. Olemasoleva tootja jaoks võib keskenduda materjalikäitluse parandamisele, täiendavate tootetüüpide kasutuselevõtule või valitud tootmisetappide uuendamisele.
Projekti arutamisel QGM-iga peaksid tootjad koostama teabe:
•Sihtige betoontooteid ja nende mõõtmeid.
•Nõutav toodang vahetuse või päeva kohta.
•Saadaolevad toorained ja segu omadused.
•Tehase mõõtmed ja töökoha tingimused.
•Soovitud automatiseerimise tase.
•Olemasolevad seadmed, kui projekt hõlmab uuendamist.
See teave on kasulikum lähtepunkt sobiva hindamiseksautomaatne betoonplokkide tootmisliin konfiguratsiooni.
6. Viimased mõtted: looge tootmissüsteem oma ettevõtte ümber
Kaasaegne betoonplokkide tootmisliin on integreeritud tootmissüsteem. Tooraine käitlemine, partiide valmistamine, segamine, vormimine, kaubaaluste ringlus, kõvenemine, kuubimine, pakendamine ja automatiseerimine aitavad kaasa lõpptulemusele.
Klientide jaoks ei ole kõige olulisem otsus lihtsalt see, millist plokkide valmistamise masinat osta. See on see, kuidas konfigureerida kogu tootmisprotsess toodete, mida nad kavatsevad toota, neile saadaolevate materjalide ja nende turu jaoks vajaliku väljundi ümber.
QGM ühendab betoonplokkide tootmise kogemused oma ZN, T ja ZENITH seadmete seeriatega, et teenindada erinevaid tootmisrakendusi.
Kas planeerite uut betoonploki tehast või uuendate olemasolevat tootmisliini? Võtke ühendust QGM-iga, et arutada oma sihttooteid, tootmisnõudeid ja seadmete konfiguratsiooni. Hästi sobitatud tootmissüsteem algab teie tehase vajaduste mõistmisest.
1. Milliseid seadmeid on vaja tervikliku betoonplokkide tootmisliini jaoks?
Täielik betoonplokkide tootmisliin sisaldab tavaliselt tooraine ladustamis- ja partiisüsteemi, betoonisegisti, materjali transportimise seadmeid, plokkide valmistamise masinat, kaubaaluste käitlemissüsteemi, kõvendussüsteemi, automaatset kuubikut, pakkimisseadmeid ja tsentraliseeritud juhtimissüsteemi. Täpne konfiguratsioon sõltub tootmisvõimsusest, tootevalikust ja automatiseerimisnõuetest.
2. Milline on plokkide valmistamise masina roll tootmisliinil?
Plokkide valmistamise masin on keskne vormimisüksus. See kasutab vorme, vibratsiooni, pressimist ja kontrollitud materjalisöötmist, et vormida betoonisegud sellisteks toodeteks nagu õõnesplokid, täisplokid, sillutusplokid ja äärekivid.
3. Miks on kõvastussüsteem betoonplokkide valmistamisel oluline?
Kõvenemine võimaldab värskelt vormitud betoontoodetel sobivates tingimustes välja arendada vajaliku tugevuse ja vastupidavuse. Õigesti konfigureeritud kõvendussüsteem haldab ka toodete ladustamist, kaubaaluste ringlust ning roheliste ja kuivatatud plokkide liikumist läbi tootmisliini.
4. Kas iga betoonplokkide tootmisliin vajab automaatseid kaubaaluste käsitsemise ja kuubimissüsteeme?
Mitte tingimata. Väiksemad või poolautomaatsed tehased võivad kasutada käsitsi või tõstukipõhist teisaldamist. Suuremad automatiseeritud rajatised sisaldavad sageli automaatseid kaubaaluste etteandjaid, konveiereid, kõvendamise ülekandesüsteeme, kuubikuid ja pakkimisseadmeid, et vähendada käsitsi teisaldamist ja koordineerida toote liikumist.
5. Kuidas valida õiget automaatset betoonplokkide tootmisliini?
Alustage oma sihttoodete, nõutava tootmisvõimsuse, saadaolevate toorainete, tehase paigutuse ja automatiseerimisnõuete määratlemisega. Seejärel hinnake iga tootmisetapi võimsust, sealhulgas partiide valmistamist, segamist, vormimist, kaubaaluste ringlust, kuivatamist ja kuubikuid. Täielik konfiguratsioon peaks vastama teie töönõuetele, mitte tuginema ainult põhimasina nimivõimsusele.